Cách sử dụng máy hàn que cho mối hàn đẹp, tránh dính que và cháy thủng


Máy hàn que được sử dụng phổ biến trong gia công cơ khí, sửa chữa đồ dùng kim loại, làm cửa sắt, hàng rào và các kết cấu thép dân dụng. Tuy nhiên, với người mới bắt đầu, việc điều chỉnh dòng hàn, chọn que hàn và thao tác tạo hồ quang có thể gặp nhiều khó khăn. Nắm rõ cách sử dụng máy hàn que sẽ giúp bạn tạo mối hàn chắc chắn, hạn chế tình trạng dính que, bắn tóe và cháy thủng vật liệu. Dưới đây là hướng dẫn từng bước để bạn có thể thực hiện an toàn và hiệu quả hơn.
1. Chuẩn bị trước khi sử dụng máy hàn que
Trước khi bắt đầu hàn, bạn cần chuẩn bị đầy đủ máy móc, vật liệu và đồ bảo hộ. Khâu chuẩn bị tốt giúp quá trình hàn diễn ra thuận lợi, đồng thời hạn chế những sự cố có thể xảy ra.
Kiểm tra máy hàn và nguồn điện: Đặt máy hàn tại vị trí khô ráo, thông thoáng, tránh nơi ẩm ướt hoặc có nhiều bụi kim loại. Kiểm tra dây nguồn, dây hàn, kìm hàn và kẹp mát để bảo đảm không có dấu hiệu nứt, hở điện hoặc lỏng kết nối. Tiếp theo, kiểm tra điện áp nguồn có phù hợp với máy hay không. Với máy hàn que sử dụng điện 220V, cần bảo đảm ổ cắm, dây dẫn và thiết bị bảo vệ đáp ứng dòng điện mà máy yêu cầu. Không nên dùng dây nối quá nhỏ hoặc cuộn dây nối thành bó khi hàn ở dòng điện lớn vì có thể gây nóng dây.

Chuẩn bị vật liệu và que hàn: Làm sạch vị trí hàn, loại bỏ lớp sơn, dầu mỡ, gỉ sét và tạp chất bám trên bề mặt kim loại. Nếu vật liệu dày, bạn có thể cần mài vát mép để tạo điều kiện cho mối hàn ngấu tốt hơn. Que hàn cần phù hợp với vật liệu, chiều dày phôi và vị trí hàn. Chẳng hạn, que hàn đường kính 2.0mm hoặc 2.5mm thường thuận tiện cho các công việc dân dụng và vật liệu tương đối mỏng; que 3.2mm phù hợp hơn với nhiều công việc hàn thép có chiều dày lớn hơn. Việc lựa chọn còn phụ thuộc vào loại que và khuyến nghị của nhà sản xuất.

Trang bị bảo hộ lao động: Người hàn cần sử dụng mặt nạ hàn có mức bảo vệ phù hợp, găng tay da chịu nhiệt, quần áo dài tay và giày bảo hộ. Khu vực làm việc phải thông thoáng, không có vật liệu dễ cháy và cần có biện pháp phòng cháy chữa cháy phù hợp. Không nhìn trực tiếp vào hồ quang bằng mắt thường. Tia hồ quang có thể gây tổn thương mắt và bỏng da ngay cả khi chỉ tiếp xúc trong thời gian ngắn.

2. Cách điều chỉnh dòng hàn que phù hợp
Dòng hàn ảnh hưởng trực tiếp đến khả năng gây hồ quang, độ ngấu và hình dạng mối hàn. Nếu dòng điện quá thấp, que hàn dễ bị dính và mối hàn khó ngấu. Ngược lại, dòng quá cao có thể khiến kim loại bắn tóe nhiều, cháy thủng vật liệu mỏng hoặc làm mối hàn quá rộng.
Bạn có thể tham khảo mức dòng hàn ban đầu dưới đây:
| Đường kính que hàn | Dòng hàn tham khảo |
|---|---|
| 2.0mm | 40–70A |
| 2.5mm | 60–100A |
| 3.2mm | 90–140A |
| 4.0mm | 130–200A |
Đây là các mức tham khảo, không phải thông số cố định cho mọi loại que. Dòng điện phù hợp còn phụ thuộc vào loại thuốc bọc, tư thế hàn, độ dày vật liệu và hướng dẫn của nhà sản xuất que hàn.

Khi mới thực hành, hãy bắt đầu ở mức dòng thấp đến trung bình trong dải khuyến nghị, hàn thử trên một miếng kim loại cùng loại rồi tăng hoặc giảm từ từ. Nếu que liên tục bị dính, hãy kiểm tra kỹ thuật mồi hồ quang và tăng dòng từng bước nếu cần. Nếu kim loại bị thủng hoặc bắn tóe quá nhiều, hãy giảm dòng và điều chỉnh tốc độ di chuyển.
3. Các bước dùng máy hàn que cho người mới
Sau khi chuẩn bị thiết bị và điều chỉnh dòng điện, bạn có thể bắt đầu thực hiện mối hàn theo các bước dưới đây.
Bước 1: Kết nối dây hàn và kẹp mát: Kết nối kìm hàn và kẹp mát vào đúng cổng đầu ra của máy theo hướng dẫn sử dụng. Kẹp mát cần tiếp xúc chắc chắn với phần kim loại sạch của phôi hàn, không kẹp lên lớp sơn hoặc bề mặt bị gỉ nặng. Tùy loại que hàn và yêu cầu công việc, cực tính có thể khác nhau. Hãy kiểm tra ký hiệu trên máy và hướng dẫn của nhà sản xuất que để chọn cách đấu nối phù hợp.

Bước 2: Lắp que hàn vào kìm hàn: Kẹp chặt phần thân que hàn vào kìm, bảo đảm que không bị lỏng trong lúc thao tác. Giữ kìm hàn chắc tay, hướng đầu que về vị trí cần hàn và duy trì tư thế làm việc ổn định. Với người mới, nên thực hành trên phôi thép phẳng, đặt chắc chắn trên bàn hàn hoặc giá đỡ phù hợp. Cách này giúp bạn dễ quan sát vũng kim loại nóng chảy và điều chỉnh tay hơn.
Bước 3: Mồi hồ quang: Đưa đầu que hàn chạm nhẹ vào bề mặt kim loại rồi nhấc lên một khoảng ngắn để tạo hồ quang. Bạn cũng có thể thực hiện động tác quẹt que giống như quẹt diêm, sau đó nhanh chóng nhấc đầu que lên khi hồ quang đã hình thành. Khoảng cách hồ quang thường được giữ xấp xỉ đường kính lõi que hàn, nhưng cần điều chỉnh theo loại que và điều kiện thực tế. Nếu nhấc que quá xa, hồ quang dễ bị ngắt và mối hàn có thể xuất hiện rỗ khí. Nếu giữ quá sát, que dễ dính vào phôi. Khi que bị dính, không nên giật mạnh kìm hàn. Hãy nhanh chóng tách que theo thao tác an toàn, ngắt nguồn nếu cần để gỡ que, sau đó kiểm tra lại dòng hàn và thử lại.

Bước 4: Di chuyển que hàn tạo đường hàn: Khi hồ quang đã ổn định, di chuyển que hàn dọc theo đường hàn với tốc độ đều. Giữ góc que phù hợp với hướng di chuyển, thường nghiêng nhẹ khoảng 10–20 độ so với phương vuông góc, đồng thời quan sát vũng kim loại nóng chảy để điều chỉnh. Nếu di chuyển quá nhanh, đường hàn thường hẹp và có thể không đủ độ ngấu. Nếu di chuyển quá chậm, mối hàn dễ bị đắp quá nhiều kim loại, rộng hoặc cháy thủng vật liệu mỏng. Với người mới, nên luyện các đường hàn thẳng trước khi thử kỹ thuật dao động que.
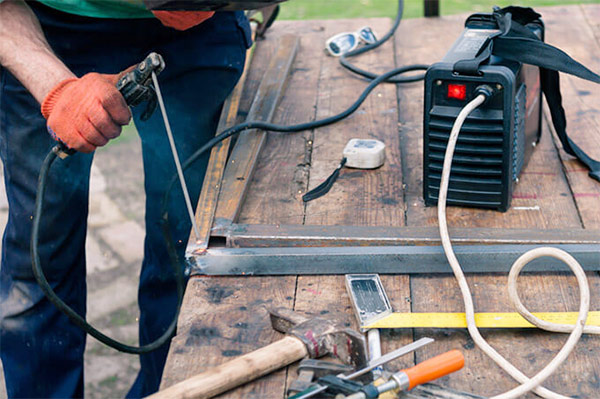
Bước 5: Kết thúc mối hàn: Khi đến cuối đường hàn, không nên nhấc que đột ngột khiến hồ quang tắt ngay tại điểm cuối. Hãy kết thúc theo kỹ thuật phù hợp với loại que, chẳng hạn dừng nhẹ hoặc lùi ngắn để hạn chế tạo hố cuối mối hàn. Sau khi hồ quang tắt, đặt kìm hàn tại vị trí an toàn và chờ mối hàn nguội bớt. Dùng búa gõ xỉ và bàn chải sắt làm sạch lớp xỉ khi đã có đầy đủ bảo hộ mắt và mặt. Không chạm tay trực tiếp vào phôi hoặc mối hàn vì kim loại có thể vẫn còn rất nóng.
Cuối cùng, kiểm tra đường hàn xem có bị nứt, rỗ, lẹm cạnh, cháy thủng hoặc thiếu liên kết hay không. Với kết cấu chịu lực hoặc công việc yêu cầu kỹ thuật cao, cần áp dụng phương pháp kiểm tra phù hợp thay vì chỉ quan sát bằng mắt.
4. Những lỗi thường gặp khi sử dụng máy hàn que và cách khắc phục
Que hàn bị dính vào vật liệu: Nguyên nhân thường gặp là dòng hàn quá thấp, mồi hồ quang chưa đúng cách, que hàn bị ẩm hoặc bề mặt phôi bẩn. Hãy kiểm tra dòng điện, làm sạch phôi, sử dụng que hàn được bảo quản đúng cách và luyện thao tác chạm – nhấc que dứt khoát.
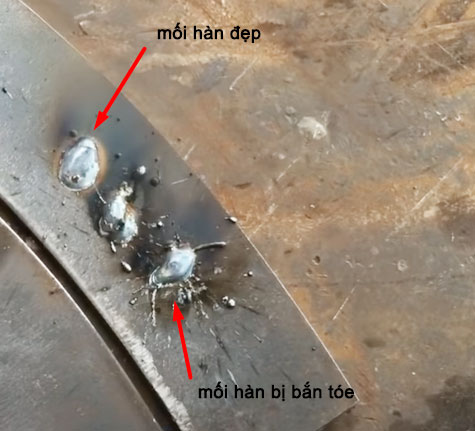
Mối hàn bị bắn tóe nhiều: Dòng hàn quá cao, hồ quang quá dài hoặc cực tính không phù hợp có thể làm tăng lượng kim loại bắn tóe. Bạn nên điều chỉnh dòng theo khuyến nghị của que hàn, giữ hồ quang ngắn và kiểm tra lại cách đấu cực.
Đường hàn không đều, lúc rộng lúc hẹp: Lỗi này thường xuất hiện khi tay di chuyển không ổn định hoặc khoảng cách hồ quang thay đổi liên tục. Cách khắc phục là luyện hàn đường thẳng trên phôi phẳng, giữ tư thế thoải mái và tập trung quan sát vũng kim loại nóng chảy thay vì chỉ nhìn vào đầu que.
Mối hàn không ngấu hoặc bị cháy thủng: Mối hàn không ngấu có thể do dòng hàn thấp, tốc độ di chuyển quá nhanh hoặc chuẩn bị mép hàn chưa phù hợp. Trong khi đó, hiện tượng cháy thủng thường liên quan đến dòng quá cao, tốc độ di chuyển chậm hoặc vật liệu quá mỏng so với điều kiện hàn.

Hãy điều chỉnh từng yếu tố một trên phôi thử để tìm ra thông số phù hợp. Không nên tăng dòng quá mức chỉ để khắc phục hiện tượng que bị dính.
5. Nên chọn máy hàn que nào cho người mới bắt đầu?
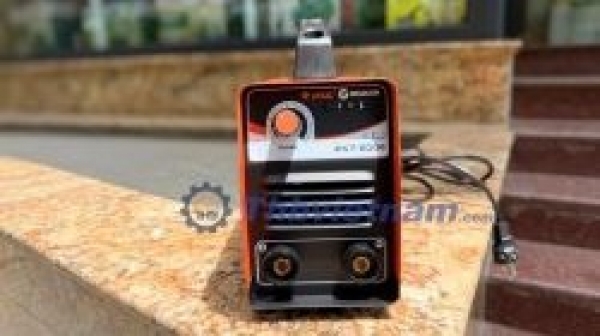
Nếu mới học hàn, bạn nên chọn máy hàn que inverter dùng điện 220V, có dải dòng hàn dễ điều chỉnh và hỗ trợ que hàn phổ biến như 2.0mm, 2.5mm hoặc 3.2mm. Với nhu cầu sửa chữa đồ gia dụng, hàn cửa sắt, hàng rào hoặc gia công các chi tiết thép nhỏ, bạn có thể tham khảo các model dưới đây:
-
Máy hàn Hồng Ký HK 200N: dòng hàn dưới 200A sử dụng được que hàn 3.2ly với nguồn điện 220V. Đặc biệt máy có chức năng chống giật mà không phải dòng phổ thông nào cũng sở hữu. Phù hợp với người cần máy hàn phục vụ công việc dân dụng, sửa chữa và gia công cơ khí nhỏ. Bạn nên cân nhắc model này nếu ưu tiên một thiết bị dễ sử dụng cho các công việc thường ngày. Hiện tại máy đang được bán với giá khoảng 2.870.000đ (có thể thay đổi tùy thời điểm bán)
-
máy hàn que Jasic ARES 120: với mức giá 2.680.000đ (có thể thay đổi tùy vào thời điểm bán) bạn có thể cân nhắc nếu bạn chủ yếu hàn các chi tiết nhỏ, vật liệu không quá dày và muốn một chiếc máy gọn nhẹ, thuận tiện di chuyển. Máy có trọng lượng khoảng 3.5kg, công suất hàn lên đến 6.5KVA ddoogf thời trang bị thêm đèn báo quá nhiệt, quá tải mang đến khả năng hàn tốt và bền bỉ
-
Máy ahnf que Jasic ZX7 200E: đáp ứng tốt nhu cầu hàn que 2.5 - 3.2mm ổn định, hồ quang êm và ít bắn tóe với hiệu suất cao tới 85%. Máy phù hợp khi cần dải dòng hàn rộng hơn cho nhiều công việc cơ khí dân dụng. Với mức giá khoảng 2.680.000đ (có thể thay đổi tùy vào thời điểm bán) thì đây là lựa chọn đnags để đầu tư lâu dài.
Hy vọng những chia sẻ trên sẽ giúp bạn làm quen với máy hàn que nhanh chóng, dễ dàng và cho ra những mỗi hàn đẹp. Nếu bạn còn đang phân vân hoặc đang có nhu cầu mua máy hàn mà chưa biết chọn model nào cho phù hợp bạn có thể liên hệ tới đại lý THB Việt Nam. Đây là đơn vị uy tín với hơn 14 năm kinh nghiệm trong lĩnh vực phân phối và tư vấn máy hàn cho doanh nghiệp và cá nhân. Tại đây bạn có thể lựa chọn đa dạng các dòng máy hàn như máy hàn que, máy hàn tig, máy hàn laser,... đến từ nhiều thương hiệu lớn như máy hàn Hồng Ký, máy hàn Jasic, máy hàn Weldcom, máy hàn Ridland với nhiều ưu đãi cùng mức giá hấp dẫn. Hãy đến ngay của hãng tại địa chỉ:
- Hà Nội: 579 Phạm Văn Đồng, P. Xuân Đỉnh – 0904 810817
- Hồ Chí Minh (cs1): 390 Phạm Văn Đồng, Phường Bình Lợi Trung – 0918132242
- Hồ Chí Minh (cs2): 275F Lý Thường Kiệt, P. 15, Quận 11 – 0917182242
- Website: thbvietnam.com - maydochuyendung.com


0 Đánh giá sản phẩm này
Gửi đánh giá của bạn